
 在线留言


免费获取报价与方案
电话/微信 19914754015


钼矿选矿试验做完,报告写得漂亮,回收率做到百分之八十八,精矿品位做到百分之四十八。选厂建起来一跑,回收率只有百分之八十,精矿品位只有百分之四十二。问题出在哪?实验室的浮选机是几升的,工业浮选机是几十立方的,气泡尺寸、矿浆停留时间、搅拌强度全不一样。实验室用自来水配药,工业用回水,回水里残留的药剂和细泥干扰浮选。实验室的矿样是均匀缩分的,工业入磨矿石的硬度和品位每天都在波动。钼矿选矿试验与工业转化方案要解决的,就是这段从实验室到工业生产的衔接问题。
快速了解
实验室试验和工业生产的差异主要在浮选设备规模、矿浆流态、回水水质、矿石波动四个方面。
工业转化要分步做,实验室试验、中试、工业试验、工业调试,每一步都要验证和修正。
转化成功的关键是试验数据转工程设计时留余量,工业调试时参数要重新优化,不能照搬实验室数据。
实验室试验和工业生产的差异,是转化方案要解决的核心问题。
浮选设备规模差异是第一个。实验室浮选机容积几升到几十升,工业浮选机容积几十立方到几百立方。浮选机容积放大后,气泡尺寸、矿浆停留时间、搅拌强度全变了。实验室浮选机的气泡直径零点五到一毫米,工业浮选机的气泡直径一到两毫米。实验室浮选时间五分钟,工业浮选时间十到十五分钟。实验室浮选机搅拌强度高,矿浆混合均匀;工业浮选机搅拌强度低,矿浆短路严重。
矿浆流态差异是第二个。实验室浮选机的矿浆流态接近理想混合,工业浮选机的矿浆流态介于理想混合和推流之间。实验室浮选机的矿浆停留时间分布窄,工业浮选机的矿浆停留时间分布宽。某钼矿的工业浮选机矿浆短路率百分之十到十五,实验室浮选机矿浆短路率百分之三到五。矿浆短路导致部分矿浆在浮选机内停留时间不够,回收率下降。
回水水质差异是第三个。实验室试验用自来水配药,工业生产用回水。回水里残留的捕收剂、起泡剂、抑制剂和细泥,影响浮选效果。某钼矿的实验室试验用自来水,粗选回收率百分之八十五。工业调试用回水,粗选回收率百分之八十。回水里的残留药剂和细泥消耗捕收剂,恶化浮选泡沫结构。
矿石波动差异是第四个。实验室试验的矿样是均匀缩分的,品位和硬度稳定。工业生产的入磨矿石品位和硬度每天都在波动。某钼矿的入磨矿石钼品位波动在零点零六到零点一之间,硬度波动在功指数十二到十八之间。矿石波动导致磨矿细度和浮选给料条件波动,回收率和精矿品位跟着波动。
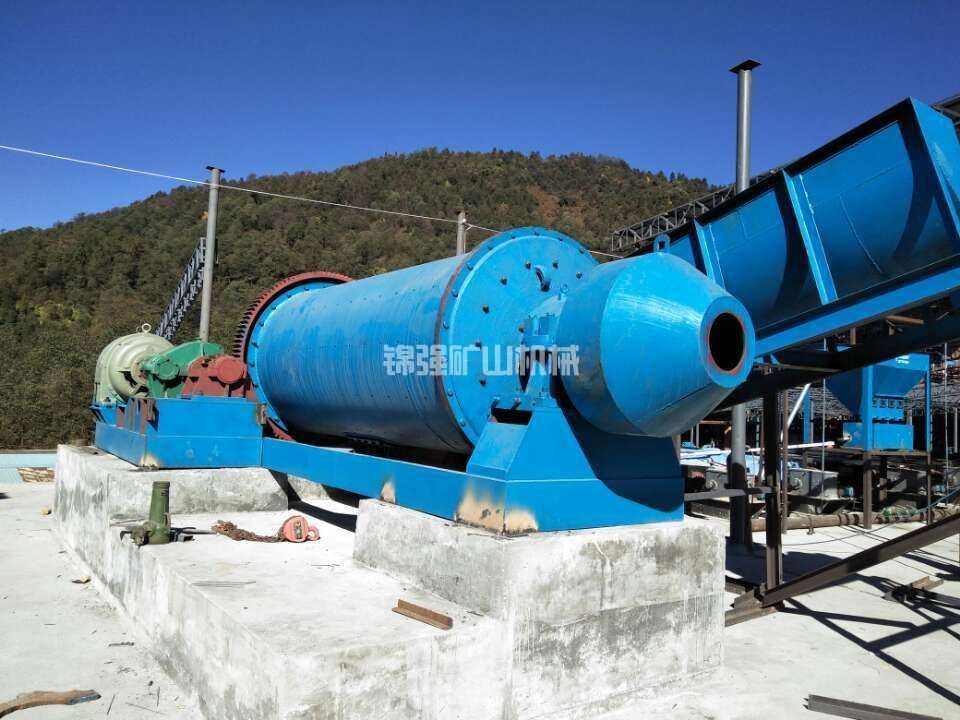
中试是实验室和工业之间的桥梁。中试设备比实验室大,比工业小,能模拟工业生产的矿浆流动和气泡状态。
中试规模要合理。中试浮选机容积零点五到五立方,是实验室浮选机的一百到一千倍,是工业浮选机的十分之一到五十分之一。中试磨机处理量每小时五十到五百公斤,是实验室磨机的一百到一千倍,是工业磨机的十分之一到五十分之一。某钼矿的中试浮选机容积一点五立方,中试磨机处理量每小时两百公斤。
中试流程要接近工业流程。中试流程的浮选段数、再磨细度、药剂制度要跟工业设计一致。某钼矿的中试流程:一段磨矿,磨矿细度负零点零七四毫米占百分之七十五。粗选一段,扫选两段,精选四段,粗精矿再磨细度负零点零七四毫米占百分之八十五。中试流程跟工业设计一致,中试数据可直接用于工业设计。
中试条件要接近工业条件。中试要用工业回水,不用自来水。中试要用工业矿石,不用均匀缩分样。中试要连续运行,不间歇运行。某钼矿的中试用工业回水,连续运行七十二小时。中试数据:粗选回收率百分之八十二,精矿品位百分之四十五。比实验室试验回收率低三个百分点,精矿品位低三个百分点。差异主要来自回水水质和矿石波动。
中试要测的参数要全。中试要测各作业的品位、回收率、矿浆浓度、药剂残留量、泡沫结构、浮选时间、气泡尺寸。某钼矿的中试测了各作业的品位和回收率,发现粗选回收率只有百分之七十八,扫选回收率百分之八十五,精选回收率百分之九十。瓶颈在粗选,粗选浮选时间不够。中试粗选时间从十分钟延长到十五分钟后,粗选回收率提到百分之八十三。
工业试验是在工业设备上做试验,验证工业设计的可行性。
工业试验要在现有选厂做。如果新建选厂,工业试验可以在类似矿石的现有选厂做。某钼矿的新建选厂,工业试验在类似矿石的现有选厂做。工业试验流程:一段磨矿,粗选一段,扫选两段,精选四段。工业试验数据:粗选回收率百分之八十三,精矿品位百分之四十六。比中试回收率高一个百分点,精矿品位高一个百分点。
工业试验要测的参数要全。工业试验要测各作业的品位、回收率、矿浆浓度、药剂残留量、泡沫结构、浮选时间、气泡尺寸、设备运行参数。某钼矿的工业试验测了各作业的品位和回收率,发现粗选回收率百分之八十三,扫选回收率百分之八十五,精选回收率百分之九十二。瓶颈在扫选,扫选浮选时间不够。工业试验扫选时间从八分钟延长到十分钟后,扫选回收率提到百分之八十八。
工业试验要调整的参数要调。工业试验的浮选机充气量、叶轮线速度、泡沫层厚度、药剂添加点,这些参数要重新调。某钼矿的工业试验粗选充气量从每分钟零点八立方米调到每分钟一点二立方米后,粗选回收率从百分之八十三提到百分之八十六。粗选叶轮线速度降低百分之十后,粗选精矿品位从百分之四十六提到百分之四十八。
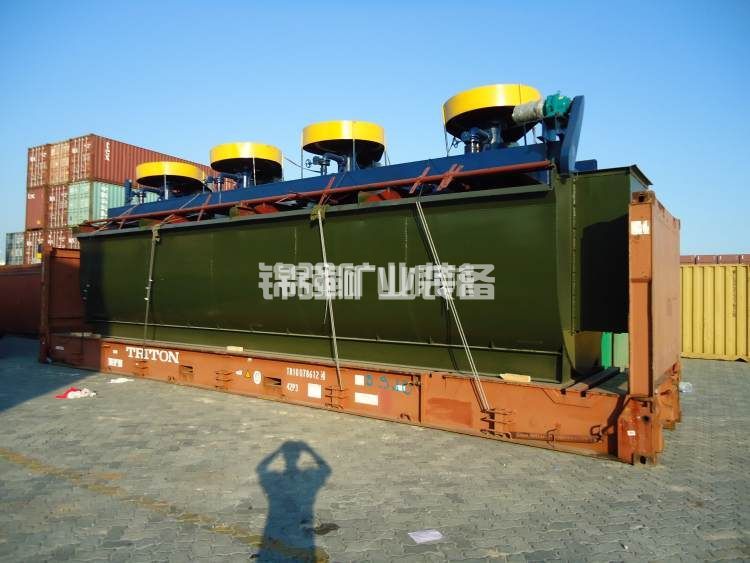
工业调试是选厂建成后的最后一步。工业调试要把设备参数、工艺参数、操作参数调到最优。
工业调试要分步做。先单机调试,再联动调试,再带负荷调试,再满负荷调试。某钼矿的工业调试:单机调试七天,联动调试五天,带负荷调试十天,满负荷调试十五天。工业调试总用时三十七天。
工业调试要测的参数要全。工业调试要测各作业的品位、回收率、矿浆浓度、药剂残留量、泡沫结构、浮选时间、气泡尺寸、设备运行参数。某钼矿的工业调试测了各作业的品位和回收率,发现粗选回收率百分之八十五,扫选回收率百分之八十八,精选回收率百分之九十三。综合回收率百分之八十七,精矿品位百分之四十八。
工业调试要调整的参数要调。工业调试的磨矿细度、浮选时间、充气量、叶轮线速度、泡沫层厚度、药剂添加量、药剂添加点,这些参数要重新调。某钼矿的工业调试磨矿细度从负零点零七四毫米占百分之七十五调到百分之七十八后,粗选回收率从百分之八十五提到百分之八十七。粗选充气量从每分钟一点二立方米调到每分钟一点三立方米后,粗选回收率从百分之八十七提到百分之八十八。
转化成功的关键是试验数据转工程设计时留余量,工业调试时参数要重新优化,不能照搬实验室数据。
试验数据转工程设计要留余量。实验室试验的回收率百分之八十八,工程设计要按百分之八十五设计。实验室试验的精矿品位百分之四十八,工程设计要按百分之四十五设计。某钼矿的实验室试验回收率百分之八十八,工程设计按百分之八十五设计。工业调试后回收率百分之八十七,超过设计值。留余量的目的是应对矿石波动和回水水质变化。
工业调试时参数要重新优化。实验室试验的浮选时间五分钟,工业浮选时间十到十五分钟。实验室试验的浮选机充气量每分钟零点五立方米,工业浮选机充气量每分钟一到一点五立方米。实验室试验的药剂添加量两百克每吨,工业药剂添加量一百五十到两百五十克每吨。某钼矿的工业调试把浮选时间从十分钟延长到十五分钟,粗选回收率从百分之八十三提到百分之八十七。
操作培训要到位。工业调试前,操作工要培训。培训内容包括工艺流程、设备操作、药剂制度、参数调整、故障处理。某钼矿的工业调试前,操作工培训了十五天。培训内容包括工艺流程讲解、设备操作演练、药剂制度讲解、参数调整演练、故障处理演练。操作工培训到位后,工业调试时间缩短了约百分之三十。
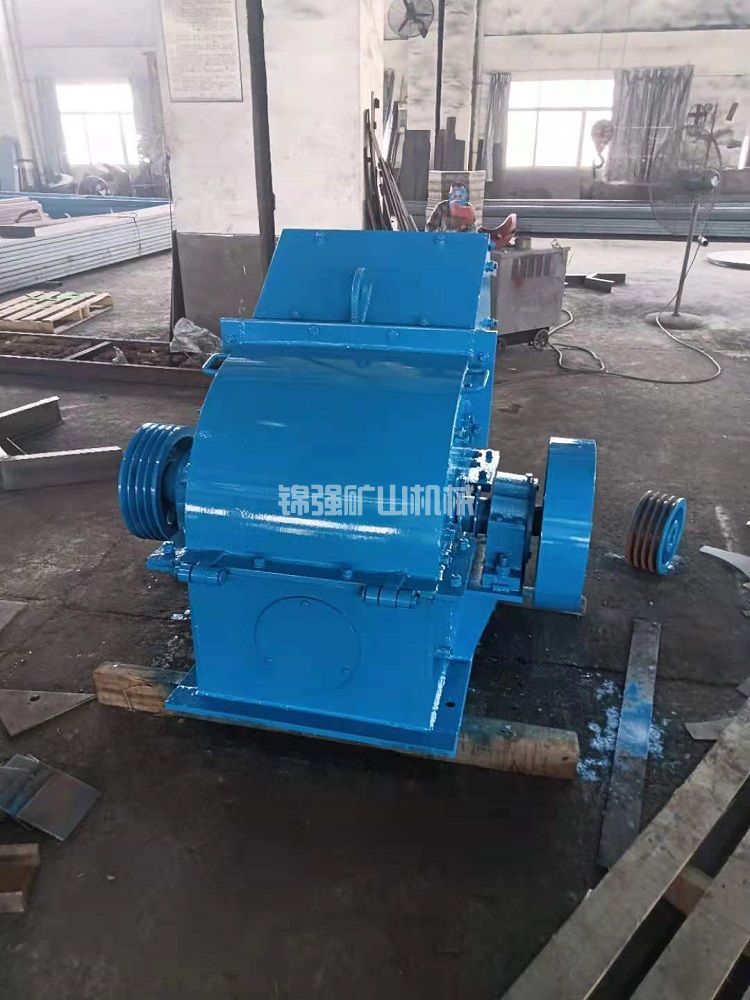
某钼矿的试验与工业转化案例值得参考。
实验室试验:矿样钼品位零点零八,浮选机容积五升。粗选时间五分钟,扫选时间三分钟,精选四段。粗选煤油用量两百克每吨,松醇油用量五十克每吨。粗选回收率百分之八十八,精矿品位百分之四十八。
中试:中试浮选机容积一点五立方,中试磨机处理量每小时两百公斤。中试流程跟工业设计一致。中试条件用工业回水,连续运行七十二小时。中试数据:粗选回收率百分之八十二,精矿品位百分之四十五。比实验室回收率低三个百分点,精矿品位低三个百分点。
工业试验:工业试验在类似矿石的现有选厂做。工业试验流程跟工业设计一致。工业试验数据:粗选回收率百分之八十三,精矿品位百分之四十六。比中试回收率高一个百分点,精矿品位高一个百分点。
工业调试:工业调试分步做,单机调试七天,联动调试五天,带负荷调试十天,满负荷调试十五天。工业调试数据:粗选回收率百分之八十七,精矿品位百分之四十八。综合回收率百分之八十七,精矿品位百分之四十八。比实验室回收率低一个百分点,精矿品位持平。
这个案例的核心逻辑是:从实验室到工业生产的转化,要分步做,实验室试验、中试、工业试验、工业调试,每一步都要验证和修正。试验数据转工程设计时留余量,工业调试时参数要重新优化。中试和工业试验是转化的关键环节,中试模拟工业生产的矿浆流动和气泡状态,工业试验验证工业设计的可行性。操作培训要到位,操作工水平影响工业调试时间和生产指标。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。这个项目的高效运行,靠的不是某台设备特别先进,而是流程配置跟矿石性质匹配,加上智能控制把参数稳定在最优区间。
钼矿选矿试验与工业转化方案的最终检验标准,是选厂投产后的实际运行指标。回收率稳不稳、精矿品位波动大不大、处理量达没达标、药剂成本可不可控,这几个问题同时回答好了,试验与工业转化才算衔接成功。
想判断你的钼矿怎么从实验室扩大到稳定生产线,最直接的办法是做中试和工业试验,同时把矿石波动、回水水质、设备规模、操作水平摸清楚。矿石品位波动多大、硬度波动多大、回水水质稳不稳、浮选机放大效应多大、操作工水平怎么样,这些问题的答案在你的矿石和现场条件里,不在通用方案里。
 免费设计方案
 24h工程师派遣
为了更好的为您服务,可在此留下您的需求,例如:处理物料、产量、成品要求,会有专业的技术经理给您回复!
 产品中心
免费获取报价与方案
电话/微信 19914754015